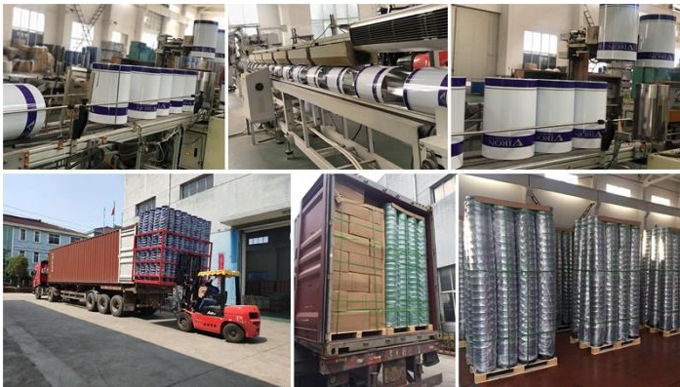
Metall paqirlarni ishlab chiqarish bosqichlari qanday
1. Xom ashyoni tayyorlash
Chelik tanlovi
Xom ashyo sifatida yuqori sifatli yupqa po'lat plitalardan foydalaning. Sovuq haddelenmiş po'lat plitalar yoki issiq haddelenmiş po'lat plitalar odatda ishlatiladi va ularning qalinligi temir barabanlarning texnik xususiyatlari va ishlatilishiga bog'liq. Umuman olganda, kimyoviy mahsulotlar yoki neft mahsulotlarini qadoqlash uchun ishlatiladigan po'lat plitalarning qalinligi 0,5 mm dan 1,5 mm gacha.
Chelik sifatiga qo'yiladigan talablar sirt tekisligi, chizish yo'qligi, zang yo'qligi, teshiklar va boshqa nuqsonlarni o'z ichiga oladi. Shu bilan birga, po'latning mustahkamligi va mustahkamligi ham temir barabanlardan foydalanish talablariga javob berishi kerak.
Yordamchi material tayyorlash
Po'latdan tashqari, mastiklar, qoplamalar, barrel qopqoqlari uchun qistirmalari va barrel tagliklari kabi ba'zi yordamchi materiallarni tayyorlash kerak. Metall paqirlarning muhrlanishini ta'minlash uchun plomba ishlatiladi, temir tamburning zang va korroziyasini oldini olish uchun qoplamalar qo'llaniladi va bochka qopqog'i va bochka tubining muhrlanishini kuchaytirish uchun qistirmalari ishlatiladi.
2. Kesish
Kesish hajmini hisoblang
Temir tamburning dizayn o'lchamiga ko'ra, kerakli po'lat plitaning uzunligi va kengligini hisoblang. Umuman olganda, temir bochkaning barrel tanasi to'rtburchaklar po'lat plastinkadan o'ralgan, barrel qopqog'i va bochkaning pastki qismi esa dumaloq po'lat plastinkadan muhrlangan.
Po'lat plitaning qalinligi va ishlov berish ruxsatini hisobga olgan holda, temir barrelning o'lchov aniqligini ta'minlash uchun bo'sh joy hajmini aniq hisoblash kerak.
Po'lat plitalarni kesish
Hisoblangan o'lchamga muvofiq po'lat plitani kesish uchun kesish mashinalari yoki lazerli kesish mashinalari kabi uskunalardan foydalaning. Kesilgan po'lat plitaning qirrasi keyingi ishlov berish sifatini ta'minlash uchun tekis va burmasiz bo'lishi kerak.
3. Rolling bochka tanasi
Plastinka prokat mashinasini tayyorlash
Qayta ishlangan po'lat plitaning qalinligi va kengligiga moslashtirish uchun plastinka prokat mashinasining rulon oralig'ini va bosimini sozlang. Shu bilan birga, uskunaning normal ishlashini ta'minlash uchun plastinka prokat mashinasining moylash tizimini va elektr tizimini tekshiring.
Rolling barrel tanasi
Kesilgan po'lat plitani plastinka prokat mashinasiga soling va rulonlarning aylanishi va bosimi orqali po'lat plastinkani silindrsimon barrel tanasiga asta-sekin aylantiring. Rolling jarayonida, barrel tanasining yumaloqligi va diametrining aniqligini ta'minlash uchun aylanish tezligi va bosimini boshqarishga e'tibor bering.
Rollingdan so'ng, choklarning mustahkam va oqmasligini ta'minlash uchun barrel tanasining bo'g'inlari, odatda, elektr payvandlash yoki gaz bilan payvandlash orqali payvandlanadi.
4. Shtamplash barrel qopqog'i va barrel pastki
Kalıp dizayni va ishlab chiqarish
Temir barrelning texnik xususiyatlari va dizayn talablariga muvofiq barrel qopqog'i va barrel pastki uchun shtamplash qoliplarini loyihalash va ishlab chiqarish. Mog'orning aniqligi va sifati to'g'ridan-to'g'ri barrel qopqog'i va barrel tagining o'lchov aniqligi va tashqi ko'rinish sifatiga ta'sir qiladi.
Shtamplash bilan ishlov berish
Dumaloq po'lat plitani shtamplash qolipiga soling va press ta'sirida po'lat plitani barrel qopqog'i va barrel pastki shakliga shtamplang. Shtamplash jarayonida barrel qopqog'i va barrel tagining o'lchov aniqligi va sirt sifatini ta'minlash uchun shtamplash tezligi va bosimini nazorat qilishga e'tibor bering.
5. Payvandlash
Payvandlash uskunalarini tayyorlash
Tegishli payvandlash uskunasini tanlang, masalan, elektr payvandchi, argon boshq payvandchisi va boshqalar. Po'latning materiali va qalinligiga ko'ra, oqim, kuchlanish, payvandlash tezligi va boshqalar kabi payvandlash uskunasining parametrlarini sozlang.
Payvandlash barrel tanasi, barrel qopqog'i, barrel pastki
Barrel korpusini, barrel qopqog'ini va barrel pastki qismini yig'ing va keyin ularni payvandlash orqali bir-biriga ulang. Payvandlash jarayonida payvandning mustahkam va oqishsiz bo'lishini ta'minlash uchun payvandlash harorati va vaqtini nazorat qilishga e'tibor qaratish lozim. Shu bilan birga, uning yuzasi silliq va burmasiz bo'lishi uchun payvand choki maydalangan va silliqlangan bo'lishi kerak.